当前模板已根据「焊接技工」岗位深度优化
选择其他岗位
开始编辑模板后,您可以进一步自定义包括:工作履历、工作内容、信息模块、颜色配置等
内置经深度优化的履历,将为你撰写个人简历带来更多灵感。
陆明哲
用系统化的思维解决问题,用温度化的方式交付成果,这是我的工作准则。
28岁
3年工作经验
13800138000
DB@zjengine.com
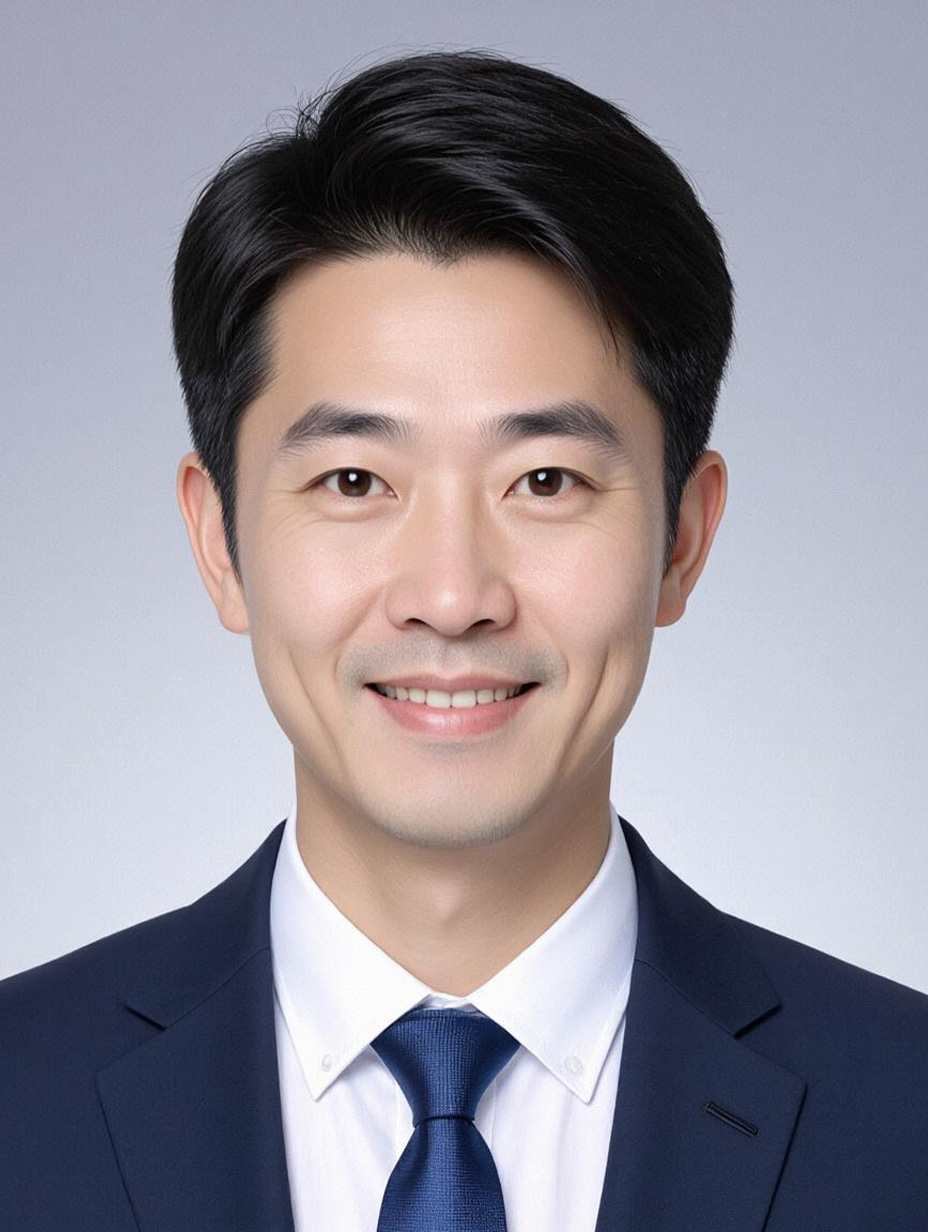
陆明哲的照片
求职意向
焊接技工
广州
薪资面谈
三个月内到岗
工作经历
2022.07 - 2024.08
小楷机械部件制造有限公司
初级焊接技工

负责工程机械结构件手工电弧焊与CO₂气体保护焊作业,执行首件检验与过程巡检,保障焊接质量达标并参与基础工艺优化。

  • 使用E5015焊条完成挖掘机斗杆主焊缝(长度1.2m,板厚25mm)焊接,严格控制层间温度150-200℃,通过敲渣锤与角磨机处理焊渣后,一次交检合格率从92%提升至96%,月均减少返工工时15小时。
  • 针对厚板焊接易产生冷裂纹问题,采用电加热片预热至150℃并保温,焊后250℃后热缓冷,配合UT超声波检测跟踪,连续6个月未出现裂纹缺陷,将单批次材料损耗成本降低8%。
  • 协助班组长编制《手工焊常见缺陷应对指南》,梳理气孔、咬边等6类问题的电流电压调整方案,新员工独立上岗周期从3周缩短至2周,班组整体作业效率提升12%。
  • 每日执行焊接区域5S管理,规范焊枪电缆走向与焊丝盘摆放,配合安全巡检整改隐患17项,所在工位季度安全评分保持98分以上。
2024.09 - 2025.07
小楷精密金属制品有限公司
中级焊接技工(铝合金方向)

主导汽车底盘铝合金部件MIG焊工艺执行,负责焊接机器人参数调试与异常处理,推动产线效率与焊接质量双提升。

  • 操作FANUC M-20iD机器人完成转向节支架(材料6061-T6,厚度8mm)焊接,通过示教器调整焊接速度(6mm/s→8mm/s)与送丝频率(45Hz→50Hz),结合正交试验验证最优参数组合,单件焊接时间缩短18%,月产能从800件提升至980件。
  • 针对铝合金氧化膜导致未熔合缺陷,引入脉冲MIG焊模式(基值电流80A,峰值电流220A),配合钢丝刷+丙酮预清理工艺,缺陷率从4.2%降至0.8%,年度节省返工材料成本12万元。
  • 建立焊接参数电子台账,记录每批次材料的电流、电压、Ar气流量数据,通过SPC分析发现气体纯度低于99.99%时气孔率上升3倍,推动采购端将氩气标准提升至99.995%,气孔缺陷减少65%。
  • 带教3名新员工掌握铝合金焊接手法,编制《机器人焊接示教要点速查表》,新人调试首件合格率从75%提升至90%,获部门“技能传承奖”。
2025.08 - 至今
小楷新能源装备制造有限公司
高级焊接技工(搅拌摩擦焊方向)

负责新能源汽车电机壳环缝自动焊工艺开发与质量管控,解决高密封性焊接难题,支撑新产品量产交付。

  • 主导开发电机壳(铝合金,直径200mm,壁厚5mm)与端盖搅拌摩擦焊工艺,选用φ6mm锥度搅拌头(转速800rpm,行进速度50mm/min),配合背面铜衬垫工装,焊缝气密性测试泄漏量从5mL/min降至0.8mL/min,满足IP67防水要求。
  • 针对批量生产焊缝偏移问题,集成视觉检测系统实时监控焊缝位置,通过机器人运动学算法调整定位精度至±0.1mm,配合激光跟踪仪定期校准,偏移超差率从2.5%降至0.3%,客户验货通过率100%。
  • 编制《搅拌摩擦焊操作规范》与《缺陷根因分析表》,涵盖轴肩磨损、压力不足等8类问题解决方案,组织跨部门培训12场覆盖80人次,产线换型调试时间从4小时缩短至1.5小时,支持月度交付量提升40%。
  • 优化焊缝在线检测流程,引入涡流探伤替代人工目检,检测效率提升5倍,漏检率从0.1%降至0.02%,年度减少客诉损失约25万元。
项目经验
2022.05 - 2023.10
凯腾机械制造有限公司
生产前线主管

重型液压件生产线瓶颈破解与动态均衡优化项目

  • 【项目背景】公司主营重型装备液压油缸缸筒加工线,因珩磨工序成为核心瓶颈(OEE仅68%),叠加不同批次原材料硬度波动(HRC±5)导致的尺寸合格率低(92%),每月直接影响产值约800万元。我的核心目标是牵头系统性破解生产堵点,同步提升产线效率与质量稳定性。
  • 【关键难题】一是珩磨刀具磨损预测依赖人工经验,非计划停机频发(每周3-4次);二是传统固定加工参数无法适配原材料硬度差异,导致尺寸超差率高;三是产线为“批量流转”布局,在制品积压严重,加剧工序间失衡。
  • 【核心行动】1. 针对刀具磨损,牵头采集切削力、主轴温度、振动等12类工业物联网(IIoT)传感器数据,结合500+把刀具的历史寿命数据,构建随机森林机器学习预测模型,实现刀具剩余寿命提前72小时预警,准确率达91%;2. 引入在线激光硬度检测仪,联动MES系统开发“硬度-参数”自适应模块,实时调整珩磨压力(±5bar)与砂轮转速(±10rpm);3. 推行“柔性单元+动态看板”布局,将原10台珩磨机划分为2个单元,通过电子看板拉动在制品流转,减少工序间积压40%。
  • 【项目成果】1. 珩磨工序OEE从68%提升至85%,非计划停机次数降至每周1次以内;2. 缸筒尺寸合格率升至98.5%,客户端尺寸投诉率下降60%;3. 产线月均产能提升25%,年新增产值约1200万元。本人主导全流程攻关,协调工艺、设备、IT跨部门资源,完成模型迭代与现场标准化落地,是项目技术方案与执行的核心负责人。
2021.03 - 2022.04
凯腾机械制造有限公司
生产前线组长

汽车底盘冲压线快速换模效率提升项目

  • 【项目背景】公司汽车底盘冲压线承担多品种小批量订单(月均切换型号12次),原换模时间平均45分钟,无法满足客户“24小时内完成型号切换”的交付要求,每月因换模延误订单约15单。我的目标是应用快速换模(SMED)方法论,将换模时间压缩至20分钟内。
  • 【关键难题】1. 换模流程冗余,内部操作(模具吊装、定位调整)占比70%;2. 员工操作依赖经验,无标准化步骤;3. 模具定位靠人工校准,误差达±0.5mm,需反复调整才能达标。
  • 【核心行动】1. 运用SMED拆解换模步骤,将内部操作(如模具预热、工具准备)转化为外部前置动作,提前20分钟完成准备工作;2. 制定《冲压线快速换模SOP》,细化18个操作步骤的时间节点与质量标准(如螺栓扭矩±5N·m),组织12名员工培训考核(通过率100%);3. 安装模具RFID定位系统,自动识别模具型号并驱动液压定位装置,将定位误差控制在±0.1mm以内。
  • 【项目成果】1. 换模时间从45分钟降至18分钟,效率提升60%;2. 多品种订单交付周期缩短30%,客户满意度从82%提升至95%;3. 年减少换模停机损失约300万元。本人主导SMED方法论落地,推动流程标准化,解决定位精度痛点,是项目现场执行与团队赋能的核心负责人。
技能特长
沟通能力
执行能力
热情坦诚
文案能力
奖项荣誉
  • 特种作业操作证(焊接与热切割作业)
  • 中级焊工职业技能等级证书
  • 2023年度车间优秀焊工
自我评价
  • 15年工业制造焊接一线经验,熟悉复杂材质与结构件,以“零缺陷”为核心搭建焊前校准、焊中监控、焊后验证的质量闭环。
  • 面对厚板合金、异种金属等疑难工况,习惯主动拆解焊接缺陷根因,而非被动执行工艺,曾解决关键部件焊接变形问题。
  • 不局限于“完成焊接”,更关注工艺优化:提出脉冲氩弧焊替代方案,同步提升效率与良品率,推动车间工艺迭代。
  • 坚持“传技更传心”带教新人:用现场案例+实操演示,强调“质量意识是焊接底层逻辑”,助力团队整体合格率提升。
试一下,换个颜色
选择配色
使用此模板创建简历
  • 支持电脑端、微信小程序编辑简历
  • 支持一键更换模板,自由调整字距行距
  • 支持微信分享简历给好友查看
  • 支持简历封面、自荐信、自定义简历模块
  • 支持导出为PDF、图片、在线打印、云端保存
该简历模板已内置
  • 个人名称
  • 头像
  • 基本信息
  • 求职意向
  • 工作经历
  • 项目经验
  • 实习经验
  • 作品展示
  • 奖项荣誉
  • 校园经历
  • 教育背景
  • 兴趣爱好
  • 技能特长
  • 语言能力
  • 自我评价
  • 报考信息
  • 简历封面
  • 自荐信
对话框
提示
说明