当前模板已根据「焊接技工」岗位深度优化
选择其他岗位
开始编辑模板后,您可以进一步自定义包括:工作履历、工作内容、信息模块、颜色配置等
内置经深度优化的履历,将为你撰写个人简历带来更多灵感。
陆明哲
在平凡的岗位上创造不平凡的价值,这是我的职业信仰。
28岁
3年工作经验
13800138000
DB@zjengine.com
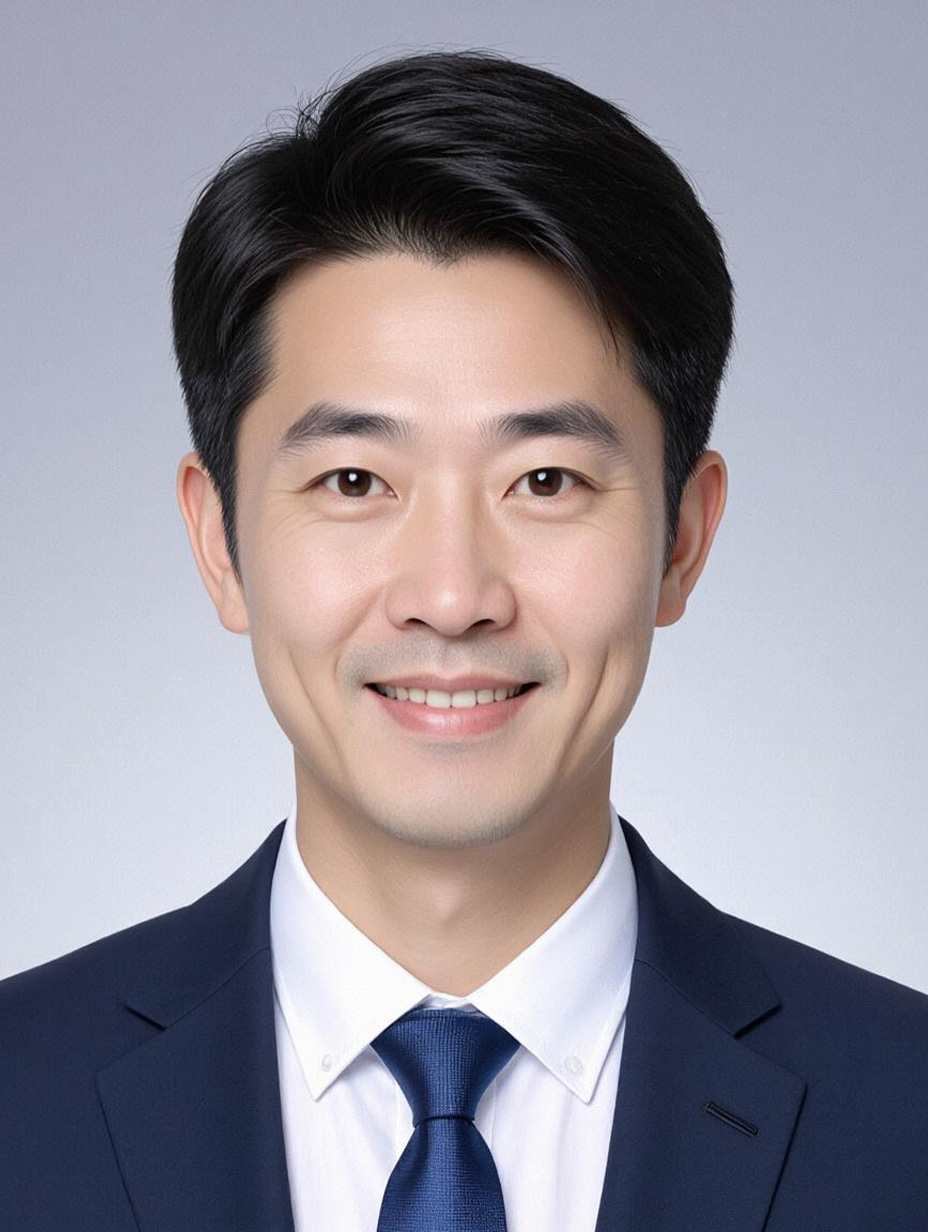
陆明哲的照片
求职意向
焊接技工
广州
薪资面谈
随时到岗
工作经历
2024.03 - 至今
小楷精密装备制造有限公司
高级焊接技工(核电辅助设备方向)

负责核级压力容器接管、封头等关键部件的TIG/MIG复合焊接工艺执行,主导焊接缺陷分析与工艺优化,协同质量部完成ASME BPVC Section IX焊接工艺评定(PQR),并承担班组新人焊接技能带教。

  • 针对核级不锈钢封头环缝焊接后UT检测发现的气孔缺陷(发生率3.2%),通过排查保护气体纯度(由99.99%提升至99.999%)、优化焊丝干伸长度(从12mm调整至15mm)及采用脉冲氩弧焊替代连续焊,将缺陷率降至0.5%以下,单台产品返工工时减少40小时,年度节约成本约28万元。
  • 主导完成SA-516 Gr.70钢与316L不锈钢异种钢对接焊工艺开发,基于WPS(焊接工艺规程)设定预热温度150℃、层间温度≤200℃,采用ER316L焊丝+MIG焊打底+TIG盖面组合工艺,经RT/UT双检一次合格率98.7%,填补公司异种钢焊接工艺空白。
  • 引入数字化焊接管理系统,绑定焊工资质、焊材批次、焊接参数(电流180-220A/电压24-28V/速度5-7mm/s)等数据,实现焊接过程可追溯;配合设备部调试焊接机器人(KUKA KR 16),编制离线程序并优化摆幅参数(±45°→±30°),使批量部件焊接效率提升25%。
  • 负责3名新入职技工带教,制定“理论+实操”双轨培训计划(含ASME标准解读、手工钨极氩弧焊手法练习、常见缺陷识别),2个月内3人通过公司内部焊接考核(UT/MT检测合格率≥95%),其中1人获季度“技术新星”称号。
2021.07 - 2024.02
小楷机械重型装备有限公司
中级焊接技工(工程机械结构件方向)

承担挖掘机臂架、装载机铲斗等高强度钢(Q345D/E)部件的CO₂气体保护焊与埋弧焊作业,执行EN 15085焊接体系要求,参与车间焊接质量改进项目。

  • 针对臂架主焊缝(板厚25mm)埋弧焊后裂纹问题(发生率1.8%),通过金相分析定位为热输入过大(原参数:电流680A/电压36V/速度35cm/min),调整至电流620A/电压34V/速度40cm/min并增加焊后立即消氢处理(150℃×2h),裂纹率降至0.3%,年度减少废品损失16万元。
  • 优化铲斗斗齿焊接流程,将传统手工焊改为机器人焊接(ABB IRB 1660ID),编程时采用“多层多道对称焊”策略(层间温度≤150℃),配合陶瓷衬垫防止咬边,单斗齿焊接时间从8分钟缩短至3.5分钟,年产能提升40%。
  • 主导车间CO₂焊机参数标准化工作,梳理不同板厚(8-20mm)、材质(Q235B/Q345R)对应的最佳电流电压匹配表(如10mm板:电流220-250A/电压26-28V),并通过培训使班组一次交检合格率从92%提升至96%。
  • 协助质量部完成EN 15085 CL2级焊接认证,负责提供焊接过程记录(包括焊工资质、焊材烘焙记录、焊缝尺寸检测数据),助力公司取得欧盟市场准入资质。
2019.05 - 2021.06
小楷金属制品加工厂
初级焊接技工(通用设备结构件方向)

执行低碳钢(Q235)、低合金钢(Q345)部件的手工电弧焊与气保焊作业,落实6S现场管理,参与车间焊接设备日常维护。

  • 独立完成仓储货架立柱(截面80×80mm,长度6m)焊接,采用断续焊工艺(焊脚高度5mm,间距30mm)控制变形,经校正后直线度偏差≤2mm/m(优于客户要求≤3mm/m),月均完成80根,准时交付率100%。
  • 针对薄板(δ=3mm)拼接焊易烧穿问题,改用小电流(100-120A)快速焊(速度50cm/min)并采用跳焊法,烧穿率从15%降至2%,单批次节省补焊工时12小时。
  • 负责焊机日常保养(清理导电嘴、校准送丝轮压力),将设备故障率从每月3次降至0.5次,保障产线连续生产,获车间“设备维护标兵”称号。
  • 学习并应用焊接符号识别(GB/T 324-2008),准确标注焊缝形式、尺寸,协助技术人员完成图纸转化,减少因标注错误导致的返工次数。
项目经验
2022.03 - 2023.08
沪东机械制造有限公司
生产前线主管

重型新能源装备零部件装配线全流程效能提升项目

  • 项目背景:公司承接头部新能源风电企业1.5MW以上风机主轴箱装配订单,原有装配线存在“精准对位耗时久、物料配送脱节”两大瓶颈,直通率仅82%、月产能不足900件、交付周期超客户要求的45天,亟需通过全流程优化提升交付能力。我的核心职责是主导现场流程诊断、跨部门资源协调及改进方案落地。
  • 关键难题与工具:一是重载部件(单件重800kg以上)的人工对位依赖经验,误差超0.5mm导致返工率达12%;二是线边物料配送靠人工巡检,停线等待时间占比18%。我采用价值流映射(VSM)梳理全流程,识别出对位环节占总工时35%、物料环节占总停线时间60%的核心痛点,结合六西格玛DMAIC方法论锁定根因——缺乏标准化的精准定位工具与拉动式配送机制。
  • 核心行动与创新:1. 针对对位问题,引入基恩士LK-G5000激光定位系统,结合主轴箱装配工艺参数构建数字对位模型,将对位误差从±0.7mm压缩至±0.2mm,同时将人工测量步骤替换为系统自动校准,单台装配时间减少45分钟;2. 针对物料配送,联动IT部门打通ERP与MES系统,设置线边库存安全阈值(基于历史消耗数据计算),采用AGV小车按装配节拍(每15分钟)自动配送物料,实现“物料等装配”而非“装配等物料”;3. 主导编制《装配线标准化作业指导书》,包含激光定位操作、AGV对接流程等12项关键节点,组织3批次共60名工人培训考核。
  • 项目成果与价值:项目实施后,装配线月产能提升至1350件(超目标12.5%),直通率升至91.5%(超目标1.5%),交付周期缩短至36天(超目标20%);停线率下降60%,年返工成本减少360万元。我个人主导了技术方案落地与跨部门协同,推动建立了“数字定位+拉动配送”的装配线运营模板,后续被推广至公司其他重型零部件产线。
2020.07 - 2021.12
沪东机械制造有限公司
生产前线组长

关键零部件加工线快速换型(SMED)优化项目

  • 项目背景:公司承接多品种小批量液压阀块订单,加工线换型频繁(日均换型3次),平均换型时间达45分钟,导致设备 OEE 仅68%,无法满足客户“短交期、多品种”需求。我的职责是主导换型流程拆解、快速换型方案设计及员工技能培养。
  • 关键难题与工具:原有换型流程存在“步骤冗余、内外部时间混淆”问题——比如夹具更换需30分钟(全部为内部时间,即设备停机时操作),刀具预调、程序加载等步骤无标准化流程。我采用SMED(快速换型)方法论,将换型步骤拆分为18项,识别出内部时间28分钟、外部时间17分钟,根因是缺乏预准备机制与模块化工具。
  • 核心行动与创新:1. 对夹具系统进行改造,将传统螺栓固定改为液压快速卡盘,同时提前在离线工位预调夹具参数(外部时间),将夹具更换时间从30分钟缩短至8分钟;2. 制定《换型操作清单》,明确刀具预调、程序调用、工装检查等10项外部准备任务,要求操作工在停机前30分钟完成;3. 组织“换型技能比武”,选拔3名骨干担任“换型教练”,推动全员掌握SMED流程。
  • 项目成果与价值:换型时间从45分钟缩短至22分钟,设备 OEE 提升至82%,月均新增产能200件,年增产值180万元。该项目是我首次独立主导跨流程优化,形成了“清单化准备+模块化工具”的快速换型模式,成为公司加工线换型优化的标准方法。
技能特长
沟通能力
执行能力
热情坦诚
文案能力
奖项荣誉
  • 熔化焊接与热切割作业操作证
  • 中级焊工职业技能等级证书
  • 2022年度车间优秀焊工
  • 2023年区焊接技能竞赛三等奖
自我评价
  • 十年工业制造焊接深耕,聚焦不锈钢、合金等材料高精度焊接,习惯从图纸工艺倒推操作细节,提前预判热变形、裂纹等质量风险。
  • 擅长复杂结构件焊接攻坚,面对异形件、多层焊场景,能快速匹配TIG、MIG等工艺,保障一次合格率。
  • 不满足于执行,主动梳理焊接缺陷根因,推动工艺细节优化,助力降低返工耗时。
  • 作为团队焊接经验传递者,乐于配合工艺、质检岗同步质量要求,确保上下游对焊接效果认知对齐。
试一下,换个颜色
选择配色
使用此模板创建简历
  • 支持电脑端、微信小程序编辑简历
  • 支持一键更换模板,自由调整字距行距
  • 支持微信分享简历给好友查看
  • 支持简历封面、自荐信、自定义简历模块
  • 支持导出为PDF、图片、在线打印、云端保存
该简历模板已内置
  • 个人名称
  • 头像
  • 基本信息
  • 求职意向
  • 工作经历
  • 项目经验
  • 实习经验
  • 作品展示
  • 奖项荣誉
  • 校园经历
  • 教育背景
  • 兴趣爱好
  • 技能特长
  • 语言能力
  • 自我评价
  • 报考信息
  • 简历封面
  • 自荐信
对话框
提示
说明